
Performance élevée des thermopompes
Réduction de la consommation d’énergie de 39 %
Une thermopompe à l’ammoniac conçue par CIMCO permettra de réduire la consommation globale d’énergie de 39 %, avec une période de récupération d’environ quatre ans comparativement à une solution standard utilisant un frigorigène fluoré.
Thermopompes industrielles · London (Ontario)
Au sortir de la pandémie de COVID‑19, le Canada a retenu une leçon essentielle : l’importance de renforcer sa capacité de fabrication nationale, notamment pour les fournitures médicales critiques. Les perturbations des chaînes d’approvisionnement mondiales ont révélé les risques liés à une forte dépendance aux fournisseurs étrangers et ont mis en lumière la nécessité de développer une chaîne d’approvisionnement en soins de santé plus résiliente, plus fiable et plus autonome.
En réponse, le gouvernement fédéral a mis en place des mesures visant à attirer des partenaires du secteur privé, notamment des incitatifs ciblés, des engagements d’approvisionnement à long terme et des investissements stratégiques. L’objectif était clair : positionner le Canada comme un pôle concurrentiel de fabrication de produits médicaux de pointe, tout en garantissant aux Canadiens un accès fiable aux produits essentiels.
L’un de ces partenariats a vu le jour avec Manikheir Canada, un producteur de gants de nitrile de qualité médicale. Son défi consistait à développer une installation de fabrication de classe mondiale capable d’approvisionner le marché canadien tout en restant compétitive à l’échelle mondiale. Pour y parvenir, il fallait évaluer soigneusement les investissements en capital ainsi que les coûts d’exploitation à long terme. Ces décisions ont finalement ouvert la voie à des solutions novatrices qui étaient non seulement avantageuses sur le plan économique, mais également responsables sur le plan environnemental.
La nouvelle installation clé en main de Manikheir, d’une superficie de 140 000 pieds carrés, à London, en Ontario, est conçue pour produire jusqu’à un milliard de gants médicaux en nitrile par année. Appuyé par des investissements fédéraux et provinciaux, ce projet illustre une démarche coordonnée visant à renforcer la préparation du Canada, sa résilience manufacturière et ses retombées économiques à long terme.
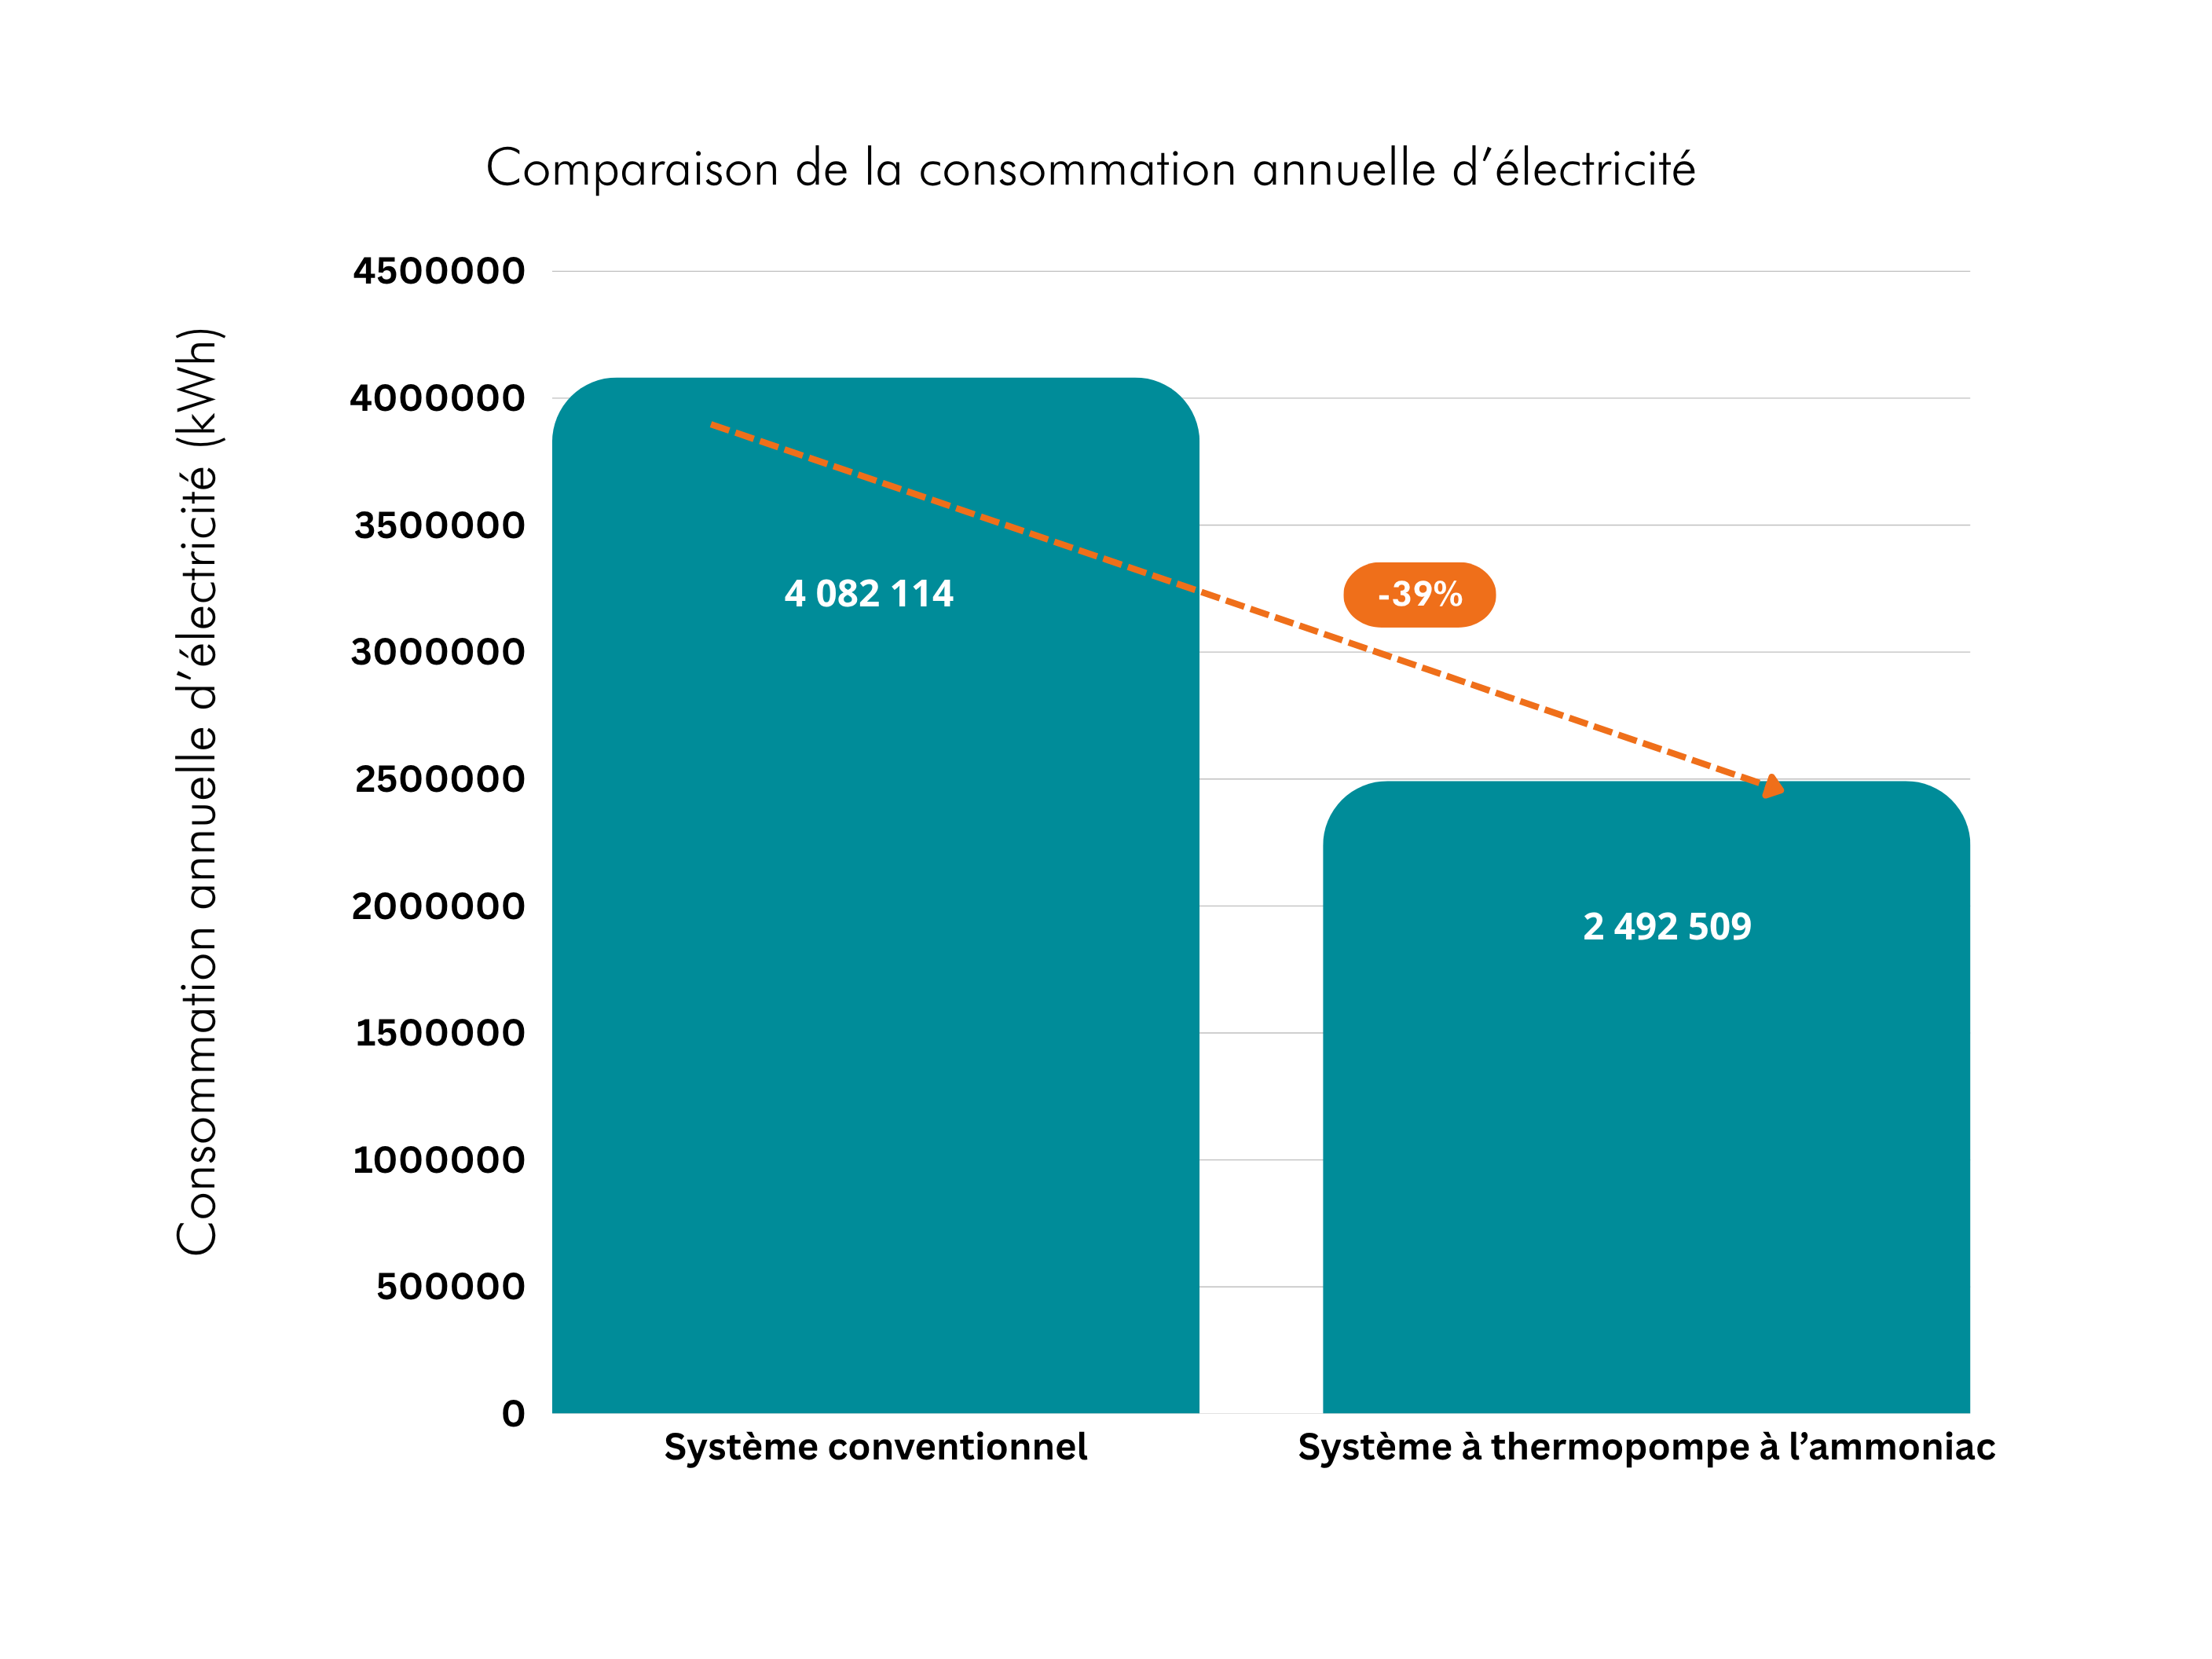
Soucieuse d’assurer une production fiable, une efficacité énergétique optimale et une performance durable à long terme, Manikheir a collaboré avec son consultant, LaPorte, et CIMCO Refrigeration pour mettre en œuvre une solution de thermopompe à l’ammoniac conçue sur mesure. Selon les modélisations énergétiques réalisées, le système devrait réduire la consommation annuelle d’électricité d’environ 1,6 million de kWh, soit une diminution de 39 % par rapport à un système conventionnel utilisant des frigorigènes fluorés. Le résultat : des économies d’exploitation importantes, un soutien à la production à grande échelle et un retour sur investissement rapide d’environ quatre ans.

Renforcer la chaîne d’approvisionnement canadienne en EPI
Pendant la pandémie, les gants de nitrile figuraient parmi les produits les plus difficiles à se procurer, ce qui a mis en évidence les risques associés à une dépendance envers les fournisseurs étrangers. En réponse, les deux ordres de gouvernement ont pris des mesures pour soutenir la fabrication nationale, permettant ainsi la réalisation de ce projet.
Pour Medicom, société mère de Manikheir Canada, l’établissement d’une capacité de production au Canada s’inscrivait également en parfaite cohérence avec la mission que l’entreprise poursuit depuis de nombreuses années.
« Medicom a été fondée il y a 35 ans pour répondre à un besoin en gants médicaux au plus fort de la crise du VIH. Aujourd’hui, nous franchissons une étape importante en amorçant la production de nos propres gants, ici même au Canada. Des gants écologiques, éthiques et innovants. Des gants canadiens. »
Guillaume Laverdure, PDG de Medicom
Source : Gouvernement du Canada — Investissement dans Manikheir Canada Inc
Évaluer la stratégie thermique optimale pour une production à grande échelle
Pour Manikheir, la fiabilité de la production était un critère essentiel dès le départ. Le système thermique devait soutenir une fabrication continue à haut volume tout en minimisant les risques d’interruption, grâce à des équipements robustes et à des composants conçus pour être facilement entretenus et exploités sur le long terme. Le consultant en ingénierie de Manikheir, LaPorte, a évalué plusieurs options de thermopompes standard couramment utilisées dans les applications industrielles.
Après avoir évalué le profil d’exploitation de l’installation — notamment les exigences en matière de disponibilité, les besoins de chauffage et de refroidissement, les objectifs de performance énergétique ainsi que les coûts d’exploitation à long terme — l’équipe de projet a conclu qu’une thermopompe à l’ammoniac conçue sur mesure répondrait mieux aux besoins de Manikheir que les solutions standard offertes sur le marché.
Plutôt que d’adapter le procédé de fabrication à un équipement standard, l’équipe de projet a rapidement convenu de la nécessité de concevoir un système spécialement adapté au procédé.
Misant sur l’expertise de CIMCO en thermopompes industrielles, en frigorigènes naturels, et en systèmes thermiques sur mesure, LaPorte et Manikheir ont collaboré étroitement avec CIMCO afin de développer une solution pratique et réalisable qui répondait aux objectifs opérationnels de l’installation.

Un partenariat pour concevoir une thermopompe à l’ammoniac sur mesure
Dès le départ, l’objectif était de s’assurer que le système thermique puisse soutenir une production continue de gants à haut volume tout en offrant efficacité et fiabilité à long terme.
La fabrication de gants médicaux en nitrile nécessite à la fois d’importants besoins en refroidissement et en chauffage, souvent simultanément. Différentes étapes du procédé exigent un refroidissement à basse température pour assurer un contrôle précis de la production, ainsi qu’un chauffage à haute température pour les étapes de polymérisation et de séchage. Plutôt que de traiter ces besoins comme des services distincts, l’équipe de projet a identifié une occasion de répondre à l’ensemble de ces exigences au moyen d’un seul système thermique intégré.
Une thermopompe à l’ammoniac sur mesure a permis de récupérer la chaleur générée par les procédés de refroidissement et de la réutiliser là où des besoins en chauffage existaient, améliorant ainsi l’efficacité globale du système tout en soutenant une production ininterrompue. Pour répondre à ces besoins thermiques simultanés, le système devait également fonctionner de manière fiable sur une vaste plage de températures.
La thermopompe à l’ammoniac conçue sur mesure pour l’installation fournit une capacité de refroidissement d’environ 300 tonnes de réfrigération (TR), soit l’équivalent d’environ 1 MW de puissance frigorifique, tout en produisant simultanément jusqu’à 1,25 MW de chaleur utile. Cette capacité permet à un seul système de répondre efficacement à plusieurs besoins du procédé en même temps, réduisant ainsi le recours à des équipements de chauffage et de refroidissement séparés.
L’ammoniac convenait particulièrement bien à cette application grâce à sa vaste plage de températures de fonctionnement, qui permet à la fois un refroidissement à basse température et une récupération de chaleur à haute température. De plus, l’ammoniac présente un potentiel d’appauvrissement de la couche d’ozone nul (PAO : 0) et un potentiel de réchauffement planétaire nul (PRP : 0). Contrairement à de nombreux frigorigènes synthétiques, il présente également un risque pratiquement nul d’être visé par de futures restrictions réglementaires ou éliminations progressives. Ces caractéristiques correspondaient parfaitement au profil opérationnel et à la stratégie à long terme de Manikheir, particulièrement dans un contexte où les fabricants cherchent de plus en plus à améliorer leur efficacité énergétique et à pérenniser leurs infrastructures thermiques essentielles.
En adoptant une approche intégrée du chauffage et du refroidissement, l’équipe de projet a pu transformer la chaleur inévitablement générée par le procédé en une ressource précieuse.
Redondance et continuité des opérations
Parmi les principales caractéristiques du système figure une configuration à deux compresseurs MYCOM, choisie pour sa performance éprouvée dans les applications industrielles à l’ammoniac. Cette conception permet d’effectuer l’entretien d’un compresseur tout en maintenant 50 % de la capacité du système, un avantage important pour les opérations de fabrication en continu. Elle contribue ainsi à atteindre les objectifs de fiabilité, de disponibilité et d’efficacité énergétique de l’installation.
Performance optimisée à charge partielle
Un variateur de fréquence installé sur l’un des compresseurs permet d’optimiser le rendement à charge partielle et de réduire la consommation énergétique pendant les périodes de faible demande. Par ailleurs, le système a été précisément dimensionné selon les exigences thermiques de l’installation, éliminant les inefficacités associées à des équipements conçus pour fonctionner sur des plages de températures plus étendues que celles requises.
Cette approche d’ingénierie collaborative a permis d’optimiser l’architecture du système en fonction des besoins réels d’exploitation de l’installation, tout en assurant fiabilité, efficacité et performance à long terme, sans être limitée par les contraintes des conceptions standard offertes au catalogue.
Performance énergétique projetée
La modélisation énergétique a joué un rôle clé dans l’évaluation de la solution. Outre la fiabilité, la performance du système et les coûts d’exploitation à long terme ont été soigneusement analysés. Afin de quantifier les économies d’énergie attendues, CIMCO a comparé la thermopompe à l’ammoniac proposée à un système utilisant un frigorigène fluoré installé dans une usine de fabrication européenne comparable.
Selon cette analyse, le système à l’ammoniac devrait réduire la consommation annuelle d’électricité 1 589 605 kWh, soit une diminution de 39% . Cette réduction représenterait environ 254 337 $ d’économies annuelles en coûts d’électricité, contribuant ainsi à abaisser les coûts d’exploitation et à atteindre une période de récupération simple d’environ quatre ans.
Au-delà des économies de coûts, l’utilisation d’un frigorigène naturel contribue à réduire l’impact environnemental et s’inscrit dans les grandes tendances du secteur visant à améliorer l’efficacité énergétique et à adopter des systèmes thermiques à plus faible empreinte carbone
Manikheir souhaitait construire une installation à la fois fiable, efficace et rentable. La thermopompe à l’ammoniac a permis de réunir tous ces objectifs grâce à sa performance élevée, à sa courte période de récupération et à ses importantes réductions de consommation d’énergie, tout en soutenant la stratégie de décarbonation à long terme de l’entreprise. C’est un excellent exemple d’un projet qui a permis d’atteindre les objectifs opérationnels tout en générant des avantages environnementaux significatifs.
Bashar Naser, gestionnaire de la décarbonation, CIMCO Refrigeration
Pourquoi Medicom a choisi de s’associer à CIMCO
Plusieurs facteurs ont influencé la décision de Medicom de s’associer à CIMCO, reflétant l’importance accordée par le projet à la fiabilité, à la rigueur technique et à la valeur opérationnelle à long terme.
La thermopompe sur mesure de CIMCO a été fabriquée au Canada, soutenant ainsi l’industrie nationale tout en s’inscrivant dans les objectifs plus larges du projet en matière de résilience et de fabrication locale.
CIMCO a mis à profit sa vaste expertise en systèmes industriels à l’ammoniac, en thermopompes, en énergie thermique et en conception d’ensembles sur mesure, des compétences essentielles dans un environnement de fabrication à haut volume.
Le bureau de CIMCO à London, situé à seulement 10 km de l’installation, compte 26 techniciens spécialisés en réfrigération à l’ammoniac, offrant à Manikheir l’assurance d’un soutien, d’un service et d’une capacité d’intervention fiables à long terme.
Le système a été conçu à partir de composants industriels robustes et faciles à entretenir, dont les pièces de rechange sont facilement accessibles. Cette approche favorise la disponibilité opérationnelle, la facilité des réparations et l’efficacité sur l’ensemble du cycle de vie de l’équipement.
Ces éléments ont contribué à la mise en place d’une solution conçue pour assurer la continuité des opérations et maximiser la valeur à long terme des actifs, renforçant ainsi la confiance de Medicom envers la performance durable du système.
Fournir l’infrastructure mécanique essentielle de l’installation
En plus de la thermopompe, CIMCO a fourni les systèmes mécaniques de l’installation, en collaborant avec Medicom à travers plusieurs itérations de conception afin d’harmoniser les infrastructures du bâtiment avec les exigences de production et les besoins opérationnels à long terme.
La portée des travaux comprenait
- Les systèmes de CVCA pour les bureaux, les laboratoires et les entrepôts
- Les systèmes de plomberie (eaux sanitaires, eaux pluviales, eau domestique et gaz naturel)
- Un réseau sanitaire de procédé souterrain en acier inoxydable soudé
- Les systèmes de ventilation et de distribution d’air en tôle
- L’intégration des contrôles au système SCADA de l’ensemble de l’usine
Cette approche mécanique intégrée a permis de configurer l’installation de façon à soutenir une production efficace dès sa mise en service, tout en conservant la flexibilité nécessaire pour répondre aux besoins opérationnels futurs.
Un effort concerté vers un objectif commun
Le projet de Manikheir témoigne d’une collaboration étroite entre l’industrie, les firmes d’ingénierie et les gouvernements, chaque partenaire ayant apporté son expertise et son soutien afin d’atteindre un objectif commun.

Manikheir et Medicom
A établi un mandat clair visant à renforcer la capacité de fabrication nationale d’équipements de protection individuelle (EPI) et à réduire la dépendance aux chaînes d’approvisionnement mondiales pour les produits essentiels.

LaPorte
À titre d’ingénieur-conseil, a analysé les besoins opérationnels à long terme et identifié la stratégie thermique optimale pour soutenir une production continue à grande échelle.

CIMCO Refrigeration
A collaboré à l’ingénierie et à la réalisation d’une solution sur mesure à haute performance, en mettant à profit son expertise en thermopompes industrielles, en frigorigènes naturels et en systèmes thermiques intégrés.

Gouvernements fédéral et provincial
Ont soutenu l’investissement visant à renforcer la résilience manufacturière du Canada et à consolider la chaîne d’approvisionnement nationale en équipements de protection individuelle (EPI).
Ensemble, ces contributions ont permis de réaliser une installation conçue pour assurer un approvisionnement fiable en produits essentiels pour les soins de santé, favoriser l’efficacité opérationnelle et générer une valeur durable au sein du secteur manufacturier canadien.